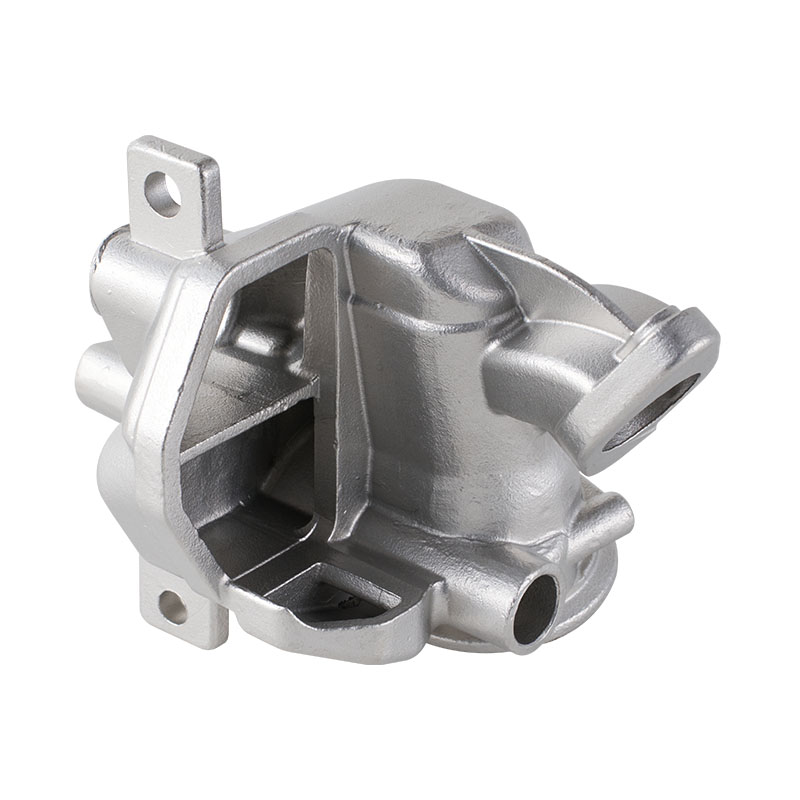
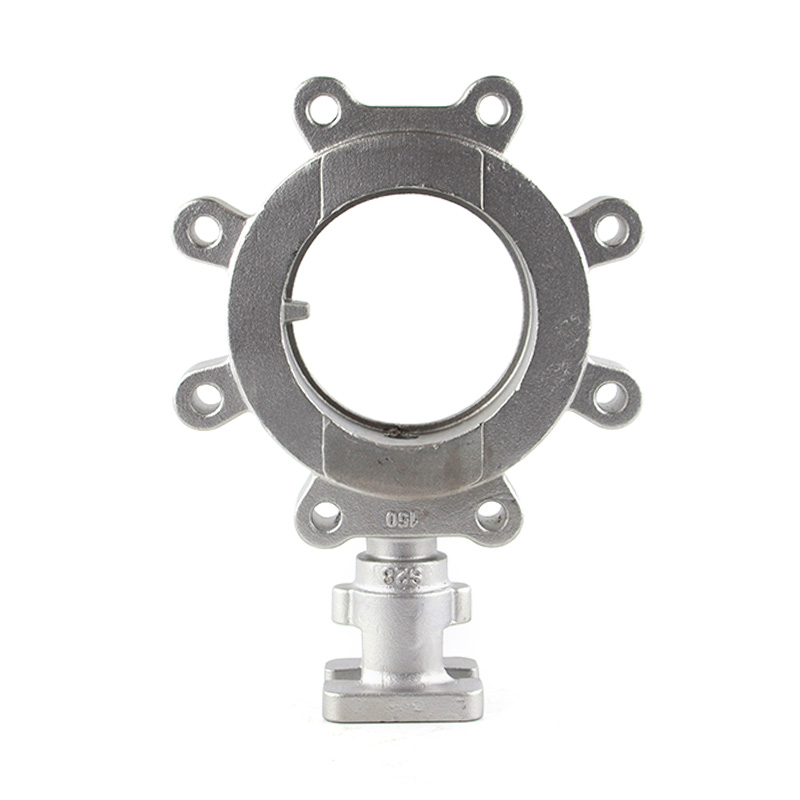
Поворотные затворы используются повсюду в промышленных трубопроводах. Водоочистка, химическая обработка, ОВКВ, производство электроэнергии. Корпус клапана является структурной основой клапана. Корпус дроссельной заслонки прецизионного литья производители производят корпуса, в которых находятся диск и вал. Отливка должна иметь точные размеры, материал должен противостоять коррозии и износу, а конструкция должна обеспечивать меньший перепад давления. Без качественного литья клапан не герметичен.
Корпус клапана является первичной границей давления.
В корпусе находится давление системы. Производители корпусов дроссельных заслонок прецизионного литья отливают корпус так, чтобы он выдерживал номинальное давление без деформации. Корпус удерживает давление, когда клапан закрыт.
В корпусе находятся диск и вал.
Диск вращается внутри корпуса. Производители корпусов дроссельных заслонок, отлитых методом точного литья, отливают корпус с точными отверстиями для вала и гладкой поверхностью, обеспечивающей уплотнение диска. Диск плотно прилегает, без заеданий.
Корпус обеспечивает соединение с трубопроводом.
Клапан соединяется с трубопроводом через фланцы, наконечники или пластинчатые концы. Производители корпусов дроссельных заслонок, изготовленных методом прецизионного литья, отливают корпус со встроенными фланцами или монтажными отверстиями, соответствующими трубопроводной системе.
Распространенные материалы для прецизионного литья корпусов дроссельных заслонок:
Литье по выплавляемым моделям обеспечивает жесткие допуски на размеры.
Поворотные затворы требуют точной посадки между диском и корпусом. Производители корпусов дроссельных заслонок, изготовленных методом прецизионного литья, используют литье по выплавляемым моделям для достижения точности размеров, необходимой для надлежащего уплотнения.
Отливка имеет гладкую поверхность.
Гладкие поверхности уменьшают сопротивление потоку. Производители корпусов дроссельных заслонок, изготовленных методом прецизионного литья, производят отливки с гладкими внутренними поверхностями, что снижает перепад давления и турбулентность.
Литье по выплавляемым моделям позволяет обрабатывать сложные формы.
Корпуса поворотных затворов имеют сложные внутренние каналы. Производители корпусов дроссельных заслонок, изготовленных методом прецизионного литья, используют литье по выплавляемым моделям для изготовления изделий сложной формы, которые трудно или невозможно обработать на станке.
Чугун and ductile iron are standard for water services
В системах водоподготовки и отопления, вентиляции и кондиционирования воздуха используется чугун или ковкий чугун. Производители корпусов дроссельных заслонок, изготовленных методом прецизионного литья, предлагают эти материалы для стандартных систем водоснабжения.
Нержавеющая сталь используется в коррозионно-активных средах.
Для химической обработки и агрессивных жидкостей требуется нержавеющая сталь. Производители корпусов дроссельных затворов прецизионного литья отливают нержавеющую сталь CF8 или CF8M для агрессивных условий эксплуатации.
Дуплексные нержавеющие стали используются в коррозионно-активных средах под высоким давлением.
Для работы под высоким давлением и в условиях агрессивной среды требуются дуплексные нержавеющие стали. Производители корпусов дроссельных заслонок, изготовленных методом прецизионного литья, предлагают дуплексные сплавы для требовательных применений.
Отверстия вала обработаны для точного выравнивания.
Вал должен совпадать с диском. Производители корпусов дроссельных заслонок, изготовленных методом прецизионного литья, обрабатывают отверстия вала, чтобы обеспечить точное выравнивание и плавную работу.
Поверхности фланцев обработаны для обеспечения герметичного соединения.
Фланцы должны быть уплотнены. Производители корпусов дроссельных заслонок, изготовленных методом прецизионного литья, обрабатывают поверхности фланцев до заданной чистоты поверхности и плоскостности.
Уплотняющая поверхность обработана по размеру диска.
Диск плотно прилегает к корпусу. Производители корпусов дроссельных заслонок, изготовленных методом прецизионного литья, обрабатывают уплотнительную поверхность так, чтобы она соответствовала профилю диска и обеспечивала герметичное уплотнение.
Гидростатические испытания подтверждают способность удерживать давление.
Отливка должна выдерживать давление. Производители корпусов дроссельных заслонок, изготовленных методом прецизионного литья, проверяют каждую отливку гидростатическим давлением, чтобы убедиться в ее целостности.
Капиллярный контроль позволяет выявить дефекты поверхности.
Поверхностные трещины ослабляют отливку. Производители корпусов дроссельных заслонок, изготовленных методом прецизионного литья, используют капиллярную дефектоскопию для обнаружения дефектов поверхности.
Радиографический контроль выявляет внутренние дефекты.
Внутренних недостатков не видно. Производители корпусов дроссельных заслонок, изготовленных методом прецизионного литья, используют радиографический контроль для обнаружения внутренней пористости и включений.
Проверка размеров проверяет критические размеры
Точность важна для дроссельных заслонок. Производители корпусов дроссельных заслонок, изготовленных методом прецизионного литья, проверяют важные размеры, чтобы убедиться, что корпус соответствует спецификациям.
Корпус дроссельной заслонки, изготовленный методом точного литья, является компонентом, выполняющим критически важную работу. Отливка выдерживает поток и давление, процесс литья по выплавляемым моделям обеспечивает точные размеры, а испытания подтверждают целостность. Производители корпусов дроссельных заслонок прецизионного литья производят эти компоненты для систем управления потоком. Вот что делает их необходимыми. Именно это делает их эталоном надежности дроссельных заслонок.