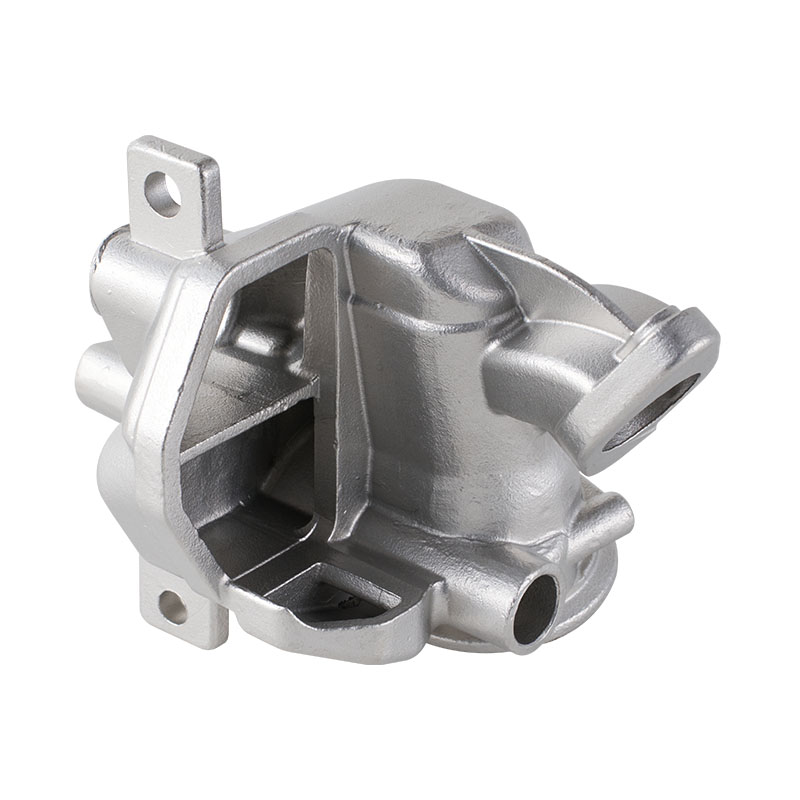
Посмотрите на любую промышленную трубопроводную систему — нефтеперерабатывающий завод, водоочистную станцию, химическую линию. Где-то в этом лабиринте труб стоит шаровой кран. Твердая сфера с отверстием посередине, поворачиваемая ручкой для запуска или остановки потока. Этот шар начинался как нечто другое: грубая отливка, вылитая из расплавленной нержавеющей стали. За каждым готовым клапаном стоит отливка шарового крана из нержавеющей стали фабрика, литейный завод, который превращает металл в сферическую форму, контролирующую поток.
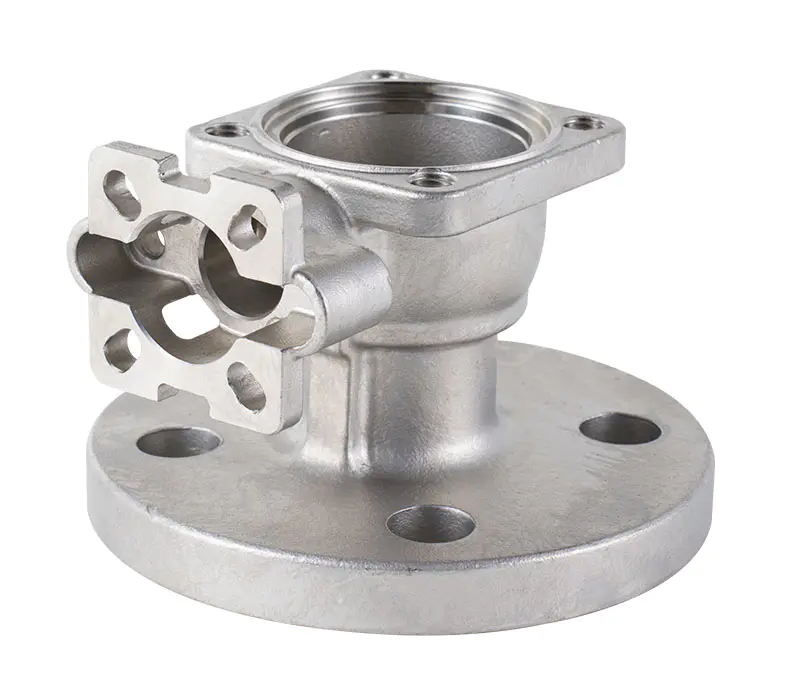
Это грубая форма перед обработкой.
Отливка выходит из формы в форме, близкой к сетчатой, — сфере с прикрепленным к ней цилиндрическим стержнем. Отверстие через центр частично сформировано. Завод по литью шаровых кранов из нержавеющей стали производит эти отливки с дополнительным материалом на всех критических поверхностях, зная, что механическая обработка удалит остаток.
Материал определяет применение
CF8M (нержавеющая сталь 316) — это широко распространенный сплав для коррозионно-активной эксплуатации. CF8 (нержавеющая сталь 304) используется общего назначения. Завод по литью шаровых кранов из нержавеющей стали выбирает сплав в зависимости от перекачиваемой жидкости — кислот, морской воды, пара или просто воды.
Кастинг должен быть грамотным
Любая пористость, усадка или включения в отливке становятся каналом утечки или источником напряжения в готовом клапане. Завод по литью шаровых кранов из нержавеющей стали тщательно контролирует процесс разливки, чтобы получить плотные, бездефектные отливки.
Создает гладкую поверхность, необходимую для герметизации.
Шар должен плотно прилегать к мягким седлам из ПТФЭ или армированных полимеров, чтобы предотвратить утечку. Шероховатая поверхность может разжевать сиденья. Литье по выплавляемым моделям с его прекрасной поверхностью снижает необходимость механической обработки. Завод по литью шаровых кранов из нержавеющей стали использует процесс литья по выплавляемым моделям для получения поверхности, готовой к окончательному шлифованию.
Он сохраняет сферическую форму.
Мяч должен быть круглым. Литье по выплавляемым моделям имеет жесткие допуски на размеры. Завод по литью шаровых кранов из нержавеющей стали может отливать шар с установленным штоком, исключая сварку или запрессовку соединения.
Работает для всего диапазона размеров.
От ½-дюймовых шаровых кранов до 12-дюймовых промышленных агрегатов и весов для литья по выплавляемым моделям. Завод по литью шаровых кранов из нержавеющей стали производит мелкие детали группами, а крупные детали — индивидуально.
Инъекция воска
Восковая выкройка делается в форме готового шара и стебелька. Размер рисунка немного завышен, чтобы учесть усадку металла при охлаждении. Завод по литью шаровых кранов из нержавеющей стали впрыскивает воск при правильной температуре и давлении, чтобы избежать пустот.
Здание оболочки
Восковой образец погружают в керамический раствор, затем покрывают мелким песком. Процесс повторяется до тех пор, пока не образуется толстая оболочка. Завод по литью шаровых кранов из нержавеющей стали обычно изготавливает от 6 до 8 слоев для получения прочной формы.
Удаление воска и обжиг
Раковину нагревают, чтобы расплавить воск, затем обжигают при высокой температуре, чтобы керамика затвердела. Завод по литью шаровых кранов из нержавеющей стали контролирует график обжига, чтобы предотвратить растрескивание.
Заливка нержавеющей стали
Расплавленная нержавеющая сталь заливается в предварительно нагретую оболочку. Металл заполняет полость, принимая форму исходного воскового рисунка. Завод по литью шаровых кранов из нержавеющей стали контролирует температуру и скорость разливки, чтобы избежать холодного закрытия или сбоев в работе.
Удаление скорлупы и обрезка
После охлаждения керамическая оболочка отрывается. Ворота — металл, заполнявший чашу для разливки, — отрезаны. Затем завод по литью шаровых кранов из нержавеющей стали проводит визуальный осмотр на наличие серьезных дефектов.
Сферическая уплотнительная поверхность
Внешний диаметр мяча должен быть как можно ближе к круглому. На заводе по литью шаровых кранов из нержавеющей стали используются стержневые штифты для формирования сквозных отверстий и контроль усадки для поддержания округлости. Неровности шлифуются в процессе обработки.
Интеграция стебля
Шток должен быть отлит целиком или приварен. Литые штоки исключают потенциальный путь утечки. Завод по литью шаровых кранов из нержавеющей стали проектирует соединение штока с большим радиусом, чтобы избежать концентрации напряжений.
Привод плоский или слот
В верхней части штока имеется плоская или проточенная прорезь для ручки или привода. Завод по литью шаровых кранов из нержавеющей стали включает эту особенность в восковой образец.
Сквозное отверстие
Отверстие в шаре должно совпадать с осью штока. На заводе по литью шаровых кранов из нержавеющей стали используются штифты, которые точно расположены и закреплены.
CF8M (нержавеющая сталь 316)
Молибден повышает устойчивость к хлоридам и кислотам. Используется на химических заводах, в морской промышленности и пищевой промышленности. Завод по литью шаровых кранов из нержавеющей стали разливает его для многих промышленных заказчиков.
CF8 (нержавеющая сталь 304)
Хорошая общая устойчивость к коррозии. Используется для воды, пара и мягких химикатов. Завод по литью шаровых кранов из нержавеющей стали предлагает это для более экономичных применений.
CN7M (сплав 20)
Устойчив к серной кислоте и другим агрессивным химикатам. Завод по литью шаровых кранов из нержавеющей стали заливает его для специальных применений.
Целостность оболочки
Треснутая или пористая оболочка создает ребра и дефекты поверхности. Надежный завод проверяет ракушки перед заливкой и устраняет небольшие трещины.
Контроль заливки
Температура должна соответствовать сплаву. Слишком холодно и металл не заливается. Слишком горячая поверхность вступит в реакцию с керамикой. Хороший завод по литью шаровых кранов из нержавеющей стали отслеживает и регистрирует каждую заливку.
Управление усадкой
Нержавеющая сталь сжимается при охлаждении. Восковая модель должна быть увеличена на нужную величину. Серьезная фабрика использует компьютерное моделирование или исторические данные для прогнозирования усадки.
возможности неразрушающего контроля
Пористость и включения часто встречаются в отливках. Хороший завод по литью шаровых кранов из нержавеющей стали предлагает рентгеновский или капиллярный контроль для обнаружения дефектов.
Завершить интеграцию обработки
Некоторые заводы отправляют отливки в механический цех. Другие делают и то, и другое. Завод по литью шаровых кранов из нержавеющей стали, который координирует свои действия с механическими цехами, быстрее поставляет детали, соответствующие окончательным спецификациям.
Завод по литью шаровых кранов из нержавеющей стали производит сферический компонент, который регулирует поток в промышленных трубопроводах. Хорошие производители используют литье по выплавляемым моделям для обеспечения чистоты поверхности и точности размеров. Лиют СФ8М, СФ8 и специальные сплавы. Они контролируют качество скорлупы, температуру заливки и усадку. В результате получается отливка, которая обрабатывается чисто, плотно герметизируется и удерживает давление в течение многих лет. Выберите литейный завод, который относится к каждому шарику как к точному компоненту, а не просто к черновой заливке.